
生产线升级前,如何评估全自动包装线设备与现有工位的匹配度
先看场景:不是设备能不能转,而是能不能接上现有工位
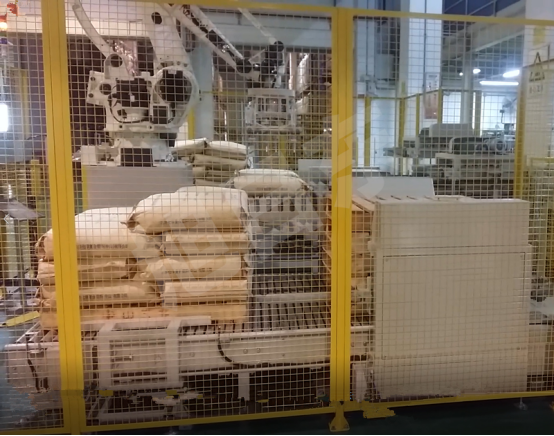
全自动包装线的选型,常见误区是只看设备名称、速度宣传和“整线自动化”描述,却忽略了现有工位的实际条件。真正需要先确认的,不是设备有多先进,而是它能否顺利接入现有的上游供料、下游装箱、码垛、输送和现场管理方式。生产线升级如果只换一段设备,其他工位却跟不上,结果往往是节拍错位、物料堆积、频繁停线。
判断匹配度时,建议先把现场拆成几类工况:产品尺寸是否经常变化,包装形式是否固定,来料是否稳定,班次是否连续,现场空间是否允许直线布置或转弯布局。若产品批次多、规格切换频繁,就不能只看标称速度,而要重点看换型方式、调机时间、夹具兼容性和程序记忆能力。若现场粉尘、潮湿、温差大,还要关注防护等级、传感器稳定性和清洁维护难度。
把技术参数对到工位,重点不是“高不高”,而是“对不对”
设备参数表不能只看单机包装速度,还要和现有工位的节拍、物料尺寸、输送高度、供电条件、气源压力、占地尺寸逐项核对。很多项目在合同签订前看起来没有问题,真正到场后才发现,设备入口高度与前段输送线不平,出料方向与现有线体冲突,或者控制系统与现场PLC通讯方式不一致,最后只能加改造件,增加周期和费用。
核验时应优先关注这些内容:
- 包装对象的尺寸范围、重量范围、材质特性,是否覆盖现有和未来可能新增的产品。
- 设备节拍是否与前后工位一致,是否存在“前端供料快、后端收料慢”的瓶颈。
- 电源、气源、压缩空气质量、排风和噪音条件是否满足现场现状。
- 控制接口、信号点位、联锁逻辑是否能与现有设备接通。
- 设备占地、检修空间、维护通道是否留足,是否影响叉车、人工补料和巡检。
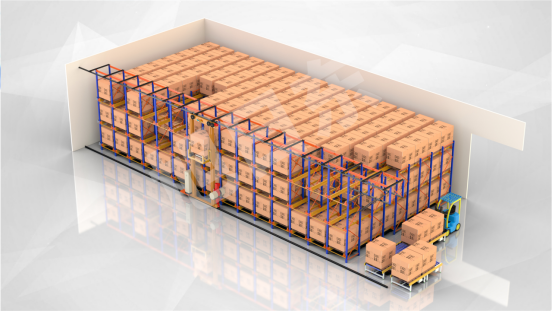
如果供应商只提供通用样本参数,而没有针对现场工况做布局图、接口图和节拍说明,就不宜直接进入签约阶段。参数是否适配,更好以技术参数表、现场勘查记录、平面布局图和样机测试结果共同确认。
一条可执行建议:先做“工位对照表”再谈价格
适用情况:已有部分包装工位,准备局部升级而不是整线新建。核验方法:把上游来料、主包装、检测、装箱、码垛逐段列出来,逐项记录尺寸、节拍、能耗、接口方式和操作人数,再与设备方案逐项比对。这样能提前发现哪些地方只是换设备,哪些地方还要改输送、改电控或改地面。
再看稳定性、维护和能耗:决定停线风险和长期成本
全自动包装线不只是“跑得快”,更要长期稳定运行。对生产负责人和设备维护人员来说,故障率、备件供应和保养难度往往比宣传速度更重要。自动化程度越高,一旦关键执行部件、传感器或控制模块出现问题,停线影响越大。若设备结构复杂、通用备件少、维护入口不清晰,后期成本很容易超出预算。
建议重点核验三类信息。,易损件清单是否明确,是否有常用备件的供货周期说明。第二,日常保养是否需要停机拆装,是否依赖原厂工程师才能完成。第三,设备在连续运行状态下的能耗、压缩空气消耗和热负荷是否与现场能源条件匹配。节能指标不能只听口头描述,应以检测报告、样机测试记录或官方技术资料为准。
售后响应也要提前写进合同。现场常见风险不是“设备完全不能用”,而是小故障反复出现,影响整线节拍。应问清楚远程响应、到场时限、质保范围、软件升级是否收费、关键部件更换责任如何划分。若供应商不能提供明确服务说明,后期出现争议时很难界定责任。
一条可执行建议:把“停线损失”算进维护成本
适用情况:连续生产、订单波动小、停机代价高的工厂。核验方法:除设备报价外,单独估算易损件、更换人工、定期保养、能耗和停线损失,比较不同方案的年度成本。不要只比较初始采购价,很多项目真正拉开差距的是故障恢复时间和备件到货时间。
签合同前,重点核验交付边界和风险条款
全自动包装线的风险,常出在“设备能交付”和“现场能稳定运行”之间的空档。合同里如果没有把验收条件、接口责任、调试范围、培训内容和售后边界写清楚,后续很容易出现互相推诿。特别是涉及旧工位改造时,供方常说设备本体没问题,需方则认为整线联调应由对方负责,争议就会集中在接口和联机稳定性上。
验收时不要只看通电、空载运行和单机动作,还要结合真实物料做连续测试,确认节拍、良品率、报警处理和换型流程。若需要改造原有输送、配电、气路或安全围栏,必须明确是由谁负责、谁承担费用、工期如何计算。对采购人员来说,合同里至少要确认以下内容:
- 技术附件与报价单是否一致,避免后期以“配置不同”为由增项。
- 验收标准是否写明实际工况、连续运行时长和故障判定方式。
- 质保期内的人工、差旅、配件和软件支持分别如何计算。
- 停产改造期间的联调责任、延期责任和违约处理方式。
- 安全防护、急停联锁、门禁互锁等要求是否纳入交付范围。
一条可执行建议:把样机测试和现场案例放在同等位置
适用情况:产品规格复杂、现场节拍要求高、合同金额较大的项目。核验方法:优先看与自身工况接近的样机测试记录,再看现场案例的工况描述,而不是只看客户名称。重点追问是否同样涉及多规格切换、连续运行、潮湿粉尘或狭小空间,避免拿不相干的案例做判断依据。
适合哪些人先做评估,下一步该查什么、问什么
生产负责人适合先看节拍和停线风险,工程师适合核对接口、布局和控制逻辑,采购人员适合盯合同边界、售后条款和备件清单,设备维护人员则要关注保养方式、故障恢复和常用工具是否齐全。若企业老板更关注投入产出,就不能只看设备报价,还要把改造周期、停产影响、能耗、人工替代范围和后期维护成本一起算进去。
比较稳妥的做法,是先向供应商索要技术参数表、布局图、接口说明、质保条款、售后响应说明和检测报告,再安排现场勘查或样机测试。资料不全时,不要急着下单,更不要只凭演示视频判断整线效果。真正适合的方案,通常不是参数最漂亮的那一版,而是能把现有工位接顺、把维护责任写清、把风险边界压实的那一版。
TAG: 智能输送设备 | 智能库建设方案 | 家电自动化生产线 | 自动化组装装配线 | 自动化生产线 | 自动化生产线工程 | 立体仓储建设 | 发动机组装生产线设备 | 三轮车总装生产线 | 立体仓 | 自动化立体仓库 | 自动化立体库 | 成都自动化流水线 | 工业立体仓库 | 惠州立体库 | 自动化流水生产线 | 智能仓储 | 自动化载货电梯 | 逆变器老化生产线设备 | 智能立体仓储 | 生产线设备 | 升降机 | 摩托车总装生产线 | 饮水机自动化生产线 | 充电桩装配生产线设计 | 智能立体仓库 | 浙江自动化生产设备 | 料箱式立体仓库 | 智能物流输送线 | 自动仓库 | 电脑生产线设计 | 电动车装配生产线 | 三轮车装配生产线 | 智能化生产线 | 悬挂式智能输送机 | 包装自动化生产线 | 充电桩装配线规划 | 智能仓库 | 立体仓库智能 | 自动化搬运生产线 | 自动化装车生产线 | 动化立体仓库 | 立体库 | 自动化生产设备 | 自动化物流生产线 | 智能RGV输送机 | 立体仓库 | 自动化设备生产线 | 生产线自动 | 流水线半自动化 | 电动车组装线 | 汽车发动机装配生产线 | 智能仓储设计 | 定制自动化流水线 | 立体仓库设计建设 | 老化车台式电脑自动上线设备 | 物流自动化输送线 | 仓库智能立体库 | 智能仓储规划建设 | 自动化电池生产线设备 | 电动车组装生产线规划 | 连续式升降机 | 收割机组装线设备 | 生产线自动化 | 充电桩测试生产线 | 辽宁自动化生产线 | 物流用输送设备 | 电脑测试生产线 | 智能库设计 | 绍兴自动化流水线 | 流水线自动化设备厂家 | 国内立体仓库 | 立体仓规划建设 | 空调生产流水线规划 | 摩托车测试生产线 | 自动化立体库厂家 | 卷材立体仓库 | 收割机组装线规划 | 自动化流水线 | 充电桩装配生产线 | 立体仓库生产厂家 | 电冰箱流水线设备 | 逆变器老化生产线 | 立体库系统 | 自动化立体化地仓库 | 逆变器装配生产线 | 立体仓库建设 | 电池分挡组盘生产线 | 电动车装配线 | 智能化流水线 | 智能分拣生产线 | 自动化包装生产线 | 逆变器测试生产线设备 | 充电桩组装生产线 | 自动化生产设备生产厂家 | 服务器组装生产线 | 立体化仓库 | 三轮车组装流水线 | 自动化流水线厂家 |


 返回列表

深圳市龙华区观澜街道牛湖社区裕昌路95号
东莞市塘厦镇新太阳科技产业园208栋
13603036291 0769-82861482 0769-82862446
13600198971(李先生)
18002572882(张女士)
13603036291(刘先生)
13786148083(吴小姐)
4977731621@qq.com